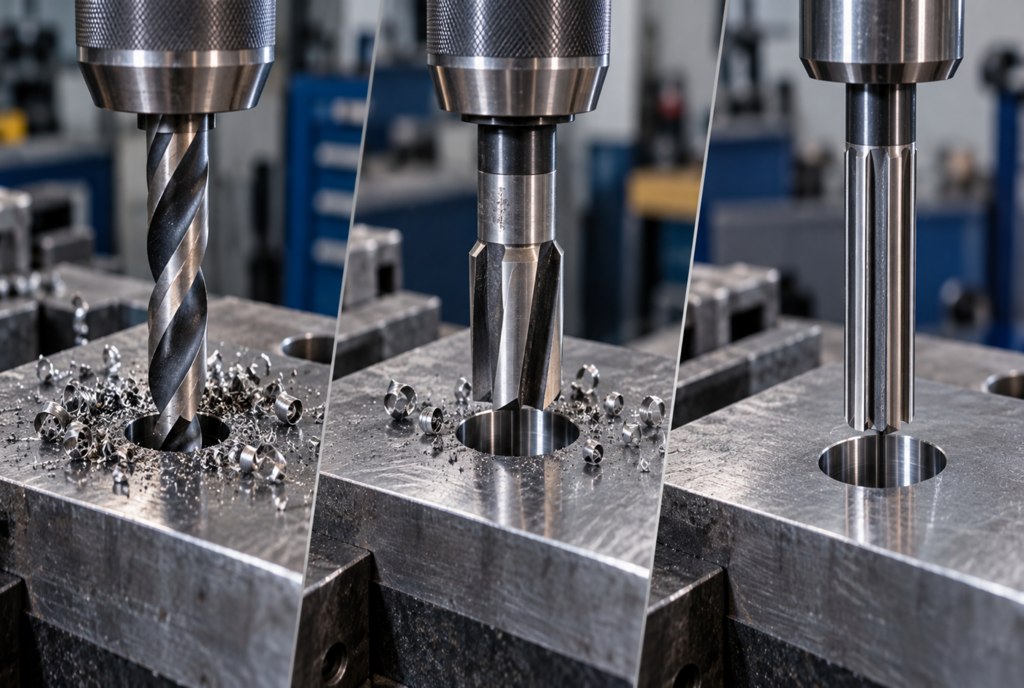
| Отверстие просверлено, но вал не входит в него или свободно перемещается с заметным люфтом? Подобная ситуация возникает, когда от обычного сверла ожидают высокой точности. Для получения отверстий с минимальными отклонениями применяют дополнительную обработку, а на завершающем этапе используют развертки по металлу, позволяющие добиться требуемого диаметра и качества внутренней поверхности.
Для точной обработки отверстий применяют несколько последовательных операций: сверление, зенкерование и развертывание. Каждая из них решает отдельную задачу. Рассмотрим особенности этих этапов и правила подбора режущего инструмента.
Почему сверление не обеспечивает высокую точность
Спиральное сверло предназначено прежде всего для формирования отверстия. Во время работы оно может отклоняться от заданной оси, особенно при большой глубине, недостаточной жесткости оборудования или неправильной заточке.
В результате фактический диаметр иногда превышает номинальный, форма отличается от идеальной окружности, а внутренние стенки остаются шероховатыми.
При обычном сверлении металла часто достигают 11-12-го квалитетов точности и шероховатости Ra 6,3-12,5 мкм.
Для установки болтов подобных характеристик обычно достаточно. Однако отверстия под подшипники, втулки и точные штифты требуют дополнительной обработки.
Поэтому сверление рассматривают как предварительную операцию, позволяющую удалить основную часть материала.
Сверление металла: подготовка отверстия
Качество первоначального сверления влияет на результат последующих операций. Чем меньше отклонений возникает на первом этапе, тем проще получить точный размер.
Основные требования:
- Надежное крепление заготовки. Даже небольшое смещение детали может вызвать увод оси.
- Правильная центровка. Центровочное сверло или кернение помогают предотвратить смещение инструмента при запуске.
- Качественная заточка. Несимметричные режущие кромки приводят к увеличению диаметра и нарушению формы.
- Использование СОЖ. Охлаждение снижает нагрев, облегчает удаление стружки и продлевает ресурс сверла.
- Технологический припуск. Диаметр сверла должен быть меньше окончательного размера с учетом последующих операций.
Важно учитывать, что значительное отклонение оси не всегда удается исправить зенкером или разверткой.
Зенкерование отверстий: назначение и особенности
Зенкер предназначен для увеличения диаметра предварительно сформированного отверстия. Обычно инструмент имеет три или четыре режущие кромки, обеспечивающие более устойчивое направление движения.
Зенкерование помогает уменьшить отклонения формы, удалить следы сверления и улучшить качество внутренних стенок.
После такой обработки можно получить точность примерно 10-го квалитета и шероховатость Ra 3,2-6,3 мкм.
Операцию часто используют для подготовки литых, штампованных и просверленных отверстий к последующему развертыванию.
Припуск на зенкерование зависит от диаметра и материала заготовки. Ориентировочное значение составляет 0,5-2 мм на диаметр.
Слишком большой припуск перегружает инструмент, а недостаточный не позволяет полностью устранить неровности после сверления.
Развертывание отверстий для точного размера
Развертывание выполняют на завершающем этапе, когда необходимо получить минимальные отклонения диаметра и качественную внутреннюю поверхность.
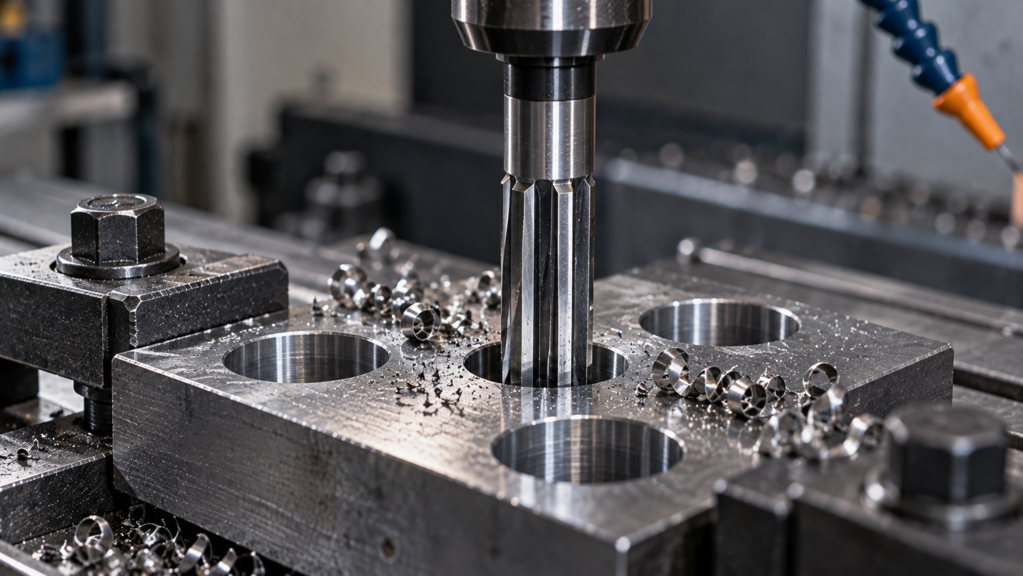
Развертка имеет несколько режущих зубьев, заходную часть и калибрующий участок. Она снимает небольшой слой металла, обеспечивая высокую точность.
В зависимости от условий обработки можно достигать 6-9-го квалитетов и шероховатости Ra 0,32-1,25 мкм.
Припуск под развертывание выбирают с учетом назначения прохода:
- при черновом развертывании – около 0,25-0,5 мм на диаметр;
- при чистовом – примерно 0,05-0,15 мм.
Избыточный припуск увеличивает нагрузку на зубья и может вызвать появление огранки. При слишком малом слое кромки начинают деформировать металл вместо полноценного резания.
Развертка не предназначена для исправления значительного смещения оси, поскольку обычно следует направлению существующего отверстия.
Особенности ручных и машинных разверток
Ручные развертки применяют при слесарной подгонке деталей и восстановлении посадочных отверстий. Их вращают воротком, постепенно снимая небольшой слой материала.
Машинные развертки используют на сверлильных, токарных и других металлообрабатывающих станках. Для компенсации небольшой несоосности могут применяться плавающие оправки.
При жестком креплении и биении шпинделя возрастает вероятность получения отверстия больше номинального диаметра.
Поэтому перед обработкой необходимо проверить соосность инструмента и заготовки.
Режимы резания при развертывании
Для получения точного размера и качественной поверхности важно правильно подобрать скорость и подачу.
Развертывание обычно выполняют при сравнительно небольшой скорости резания и достаточно высокой подаче на оборот.
Например, для стали и развертки из быстрорежущей стали ориентировочная скорость составляет 5-10 м/мин. Конкретные параметры зависят от диаметра, материала и характеристик инструмента.
При работе соблюдайте основные правила:
- Обеспечивайте стабильную подачу СОЖ в зону обработки.
- Не изменяйте направление вращения инструмента внутри отверстия.
- Избегайте остановок подачи, чтобы не оставлять кольцевые следы.
- Своевременно удаляйте стружку из режущих канавок.
Неправильные режимы приводят к появлению задиров, ухудшению шероховатости и ускоренному износу развертки.
Чем отличается зенкерование от развертывания
Несмотря на внешнее сходство, зенкер и развертка выполняют разные задачи.
Зенкер предназначен для промежуточной обработки. Он снимает сравнительно большой припуск, выравнивает стенки и улучшает форму отверстия.
Развертка используется для окончательного калибрования. Благодаря большему количеству зубьев она обеспечивает точный диаметр и гладкую поверхность.
Таким образом, зенкерование подготавливает отверстие к финишной операции, а развертывание позволяет получить требуемые размеры и допуски.
Последовательность обработки точного отверстия
Рассмотрим пример изготовления отверстия диаметром 20 мм по 7-му квалитету в стальной детали.
Работу можно выполнить следующим образом:
- Сверление. Сформируйте отверстие сверлом диаметром около 18 мм, оставляя материал для дальнейшей обработки.
- Зенкерование. Увеличьте диаметр и улучшите геометрию внутренних стенок.
- Черновое развертывание. Снимите промежуточный припуск, подготовив поверхность к окончательному проходу.
- Чистовое развертывание. Получите требуемый диаметр 20 мм с установленным допуском.
Размеры промежуточных переходов необходимо рассчитывать так, чтобы после каждой операции оставался предусмотренный технологией припуск.
При менее строгих требованиях иногда достаточно сверления и одного прохода разверткой.
Рекомендации по точной обработке отверстий
Высокая точность достигается правильным сочетанием нескольких операций. Сверление удаляет основной объем материала, зенкерование улучшает геометрию, а развертывание обеспечивает окончательный размер и качество поверхности.
Для стабильного результата необходимо соблюдать припуски, надежно закреплять заготовку, использовать подходящую СОЖ и выбирать режимы резания с учетом материала.
Грамотно организованная обработка позволяет уменьшить количество брака, продлить срок службы инструмента и получить отверстия, соответствующие требованиям чертежа.
ORBIZ.by
|